
Ostotilaus lähtee tuotteelle "16 mm pyöreä tanko, toinen pää kierre, 4,8 m pitkä". Tangot saapuvat, haarukat eivät sovi kierteeseen, ja kun soljet on kierretty kokonaan sisään, jokainen tanko osoittautuu 30 mm lyhyeksi. Tämä järjestys on jäykistystankokaupan arkipäiväinen todellisuus: teräs on harvoin ongelma, liitännät ovat.
Tankojäykistys on yksi rakennepaketin vähiten lumoavista osista, mutta silti se määrittää, pysyykö portaalikehys suorassa, kestääkö putkiteline tuulta ilman telineitä ja liikkuuko katos mallin mukaan. Oikein saaminen on muutamasta määriteltävissä olevasta numerosta kiinni.
Suora vastaus: jäykistystanko on vain jännitysosa, joten sen kapasiteetin määrää kierteitetty juuriosa, ei tangon halkaisija. Sen todellisen käyttäytymisen määräävät päätyliittimet, vääntösoljessa oleva vastaanotto ja kierteiden korroosiosuojaus. Erittelyn kolme riviä – jännitysalue, sisäänottovara, pinnoitusluokka – estävät useimmat kenttävirheet.
Tuulen tai seismisen vaikutuksen alaisena suorakaiteen muotoinen lahti haluaa muuttua suunnikkaaksi. X-jäykistetyssä lahdessa yksi lävistäjä pitenee ja löystyy, kun taas toinen lyhenee ja vedetään tiukkaan siirtäen sivuleikkauksen alas perustuksiin. Vapa ei koskaan vastusta puristusta: käännä kuorma ja vastakkainen sauva ottaa vallan. Tämä yksittäinen käyttäytyminen selittää useimmat seuraavat suunnittelu- ja hankintasäännöt.
Yksittäinen sauva ei voi tukea niveltä käänteistä kuormaa vastaan, koska se nurjahtaa voiman kääntyessä. Käytännön ratkaisuissa käytetään vähintään kahta tankoa kutakin jäykistettyä paikkaa kohti tai yhtä tankoa plus puristustukea. Kun piirustuksessa näkyy yksinäinen lävistäjä ilman seuraa, kannattaa kysyä, mistä suunnasta suunnittelutuuli tulee.
Täyskierteinen tanko on kätevä, mutta vetojännitysalue on pienempi kuin nimellinen varsi. M16 karkea kierre antaa noin 157 mm² nimelliskierteestä 201 mm², noin 22 prosenttia vähemmän. Arvolla 8,8 baaria 640 MPa:n myöhöllä, mikä asettaa myötöluorman lähes 100 kN:n ja käyttöjännityksen lähes 60 kN:n. Jos rakenne vaatii 70 kN:n, tarvitaan raskaampi tanko tai korkeampi laatu – pelkkä nimellishalkaisija ei kerro mitään.
Haarukat, tappisilmukat, kulmalevyt, ankkurit ja solkirungot ovat kaikki samalla kuormitusradalla ja ne valmistetaan yleensä eri materiaaleista eri tehtaissa eri pinnoitteisiin. Mustaan oksiditankoon yhdistetty kuumasinkitty solki takaa korroosiokennon ensimmäisessä kierteessä. Sopiva viimeistely koko kokoonpanossa on halvempaa kuin sen korjaaminen myöhemmin.
Kapasiteetti
Read the stress area, not the nominal diameter. 20 prosentin vähennys on normaalia rullatetulla langalla.
Hoikkaus
Jännitysosat tarkistetaan yleensä noin 300:n L/r-rajaa vasten painuman ja tärinän hallitsemiseksi.
Vastaanotto
Pyri vähintään 25 mm:n käyttökelpoiseen kierteeseen molemmissa päissä lasketun venymän yli.
Suojaus
Kuumasinkitys ISO 1461 -standardin mukaan tuottaa tyypillisesti 70–85 µm paikallisesti yli 6 mm:n paksuiseen tankoon.
The reason rod bracing persists is mass. A 16 mm bar weighs about 1,58 kg per metre; 50 × 50 × 5 -kulmainen vertailukelpoinen vetokyky painaa 3,77 kg per metri ja sitä on paljon vaikeampi käsitellä korkealla. Alla oleva vertailu asettaa vaihtoehdot vierekkäin niiden kriteerien suhteen, jotka todella vaikuttavat ostopäätökseen.
Kun runko todella tarvitsee puristuskapasiteettia – esimerkiksi seismisellä vyöhykkeellä olevaa jäykistettyä paikkaa – sauvajäykistys lakkaa olemasta oikea ratkaisu kustannuksista riippumatta. Jos kotelo on vain tuuli, sauva voittaa käsittelyn, rahdin ja liitäntälevyjen koon.
Suunnittelijat tarkistavat harvoin, kuinka paljon sauva venyy löysyyden ja käyttöjännitteen välillä. Tämä luku määrää, kuinka paljon säätöä lukon on absorboitava, ja se ei ole sama halkaisijoiden välillä. Kaaviossa näkyy 15 kN:iin vedetyn 6 m:n tangon elastinen venymä olettaen, että E = 205 GPa.
12,5 mm
3,6 mm
16 mm
2,2 mm
20 mm
1,4 mm
24 mm
1,0 mm
Käytännön lukema on, että jäykällä, halkaisijaltaan suurella tangolla on hyvin vähän antavaa, joten leikkauspituusvirhe muuttuu melkein yksi yhteen löystyneeksi tai ylikiristyneeksi kannaksi. Ohuempi sauva on helpompi asentaa, mutta tarvitsee leveämmän vastaanottoikkunan. Peukalosääntönä on, että budjetoidaan lukon liike laskennallisena venymänä plus sallittu leikkauspituuden toleranssi sekä noin 10 mm jäännöskierre, jotta kannatinta voidaan vielä säätää rakenteen asettumisen jälkeen.
Toinen seuraus: tangot kiristetään pyörittämällä, joten kierteen on oltava puhdas ja voideltu tai kitka kuluttaa suurimman osan vääntömomentista ennen kuin jännitys saavuttaa tangon. Kuivat, galvanoidut kierteet tarvitsevat rutiininomaisesti 30–40 prosenttia enemmän vääntömomenttia samaan kireyteen, minkä vuoksi työmaatiimit päätyvät ylikiristämään ja irrottamaan vyölukon rungon.
Tilauskuviot kiinnikkeiden valmistajalta antavat karkean käsityksen siitä, mihin nämä osat päätyvät. Alla oleva jako heijastaa, kuinka tonnimäärä tyypillisesti jakautuu sovellusten kesken; it is an indicative picture, not a market study.
The retrofit slice is worth noting. Vanhemmat kehykset jäykistetään usein uudelleen käyttötarkoituksen muutoksen jälkeen, ja siellä sauva valitaan sen epätäydellisen geometrian sietokyvyn eikä lujuuden perusteella. 50 mm:n varalla varustettu tanko on usein arvokkaampi jälkiasennuksessa kuin 10 kN:n lisäteho.
Määrittelyprosessi on lyhyt, jos se tehdään oikeassa järjestyksessä. Jokainen alla oleva vaihe sulkee vikatilan, joka toistuu tarpeeksi usein ollakseen ennustettavissa.
Korjaa ensin kuormitusreitti. Vahvista suunniteltu kireys kannatinta kohden, onko kuorma käännettävissä ja kuinka monta tankoa jakaa välin. Yksittäinen sauva käännettävässä kuormatilassa on yksityiskohtien virhe, ei hankintavalinta.
Koko stressialueella. Muunna vaadittu jännitys jännitysalueeksi ja sitten nimellishalkaisijaksi. Anna langan pienenemisen noin 20–25 prosenttia ja tarkista haarukka ja tappi samassa numerossa.
Valitse arvosana ympäristöön nähden. Pelkkä hiiliteräs kattaa sisä- ja kuivahuollon. Korkean lämpötilan tai paineen rajatyössä ASTM A193 B7 -kromoly on tavallinen vertailukohta; matalan lämpötilan huoltoon ASTM A320 L7 tarjoaa iskunkestävyyden. Ruostumaton 304 tai 316 on varattu aidosti aggressiivisiin ympäristöihin, koska kustannusten nousu on jyrkkä.
 ASTM A193 B7 seosteräskierretangot Erittäin lujat B7-kromolytangot korotetussa lämpötilassa tai painerajalla, saatavana sinkittynä, mustaoksidina tai kuumasinkittynä. Näytä tuote →
Päätä langan muoto ja pinnoite yhdessä. Valssatut langat ovat vahvempia ja halvempia valmistaa kuin leikatut langat, ja ne ovat oletuksena a täysin kierretanko . Kuumasinkitys lisää 70–85 mikronia ja häiritsee hienon kierteen sovitusta, joten joko napauta muttereita yli tai määritä pinnoite, joka ei keräänny, kuten sinkkihiutale.
 ASTM A320 L7 Täyskierteinen tanko L7-seosteräksinen täyskierteinen tanko offshore-huoltoon, saatavana HDG-, sinkki- tai mustaoksidina; varmista valmis leikkauspituus ja puhdista viistetyt päät. Näytä tuote →
Sovi leikkauspituus ja päät. Ilmoita valmis pituus keskeltä keskelle vääntösoljella keskellä liikettä, ei tangon pituutta. Viisaa leikatut päät niin, että lanka alkaa siististi, ja varmista, että haarukkaleuan leveys vastaa kulmalevyn paksuutta.
Pyydä paperit. Valmiin tangon vetokoe, pinnoitteen paksuuslukema ja EN 10204 3.1 -sertifikaatti ovat kolme asiakirjaa, jotka ratkaisevat useimmat kiistat. Jos pituudet eivät ole standardeja, räätälöity ja OEM/ODM-tuotanto on yleensä halvempaa kuin varastotangon ostaminen ja työstäminen paikan päällä.
Varastopituudet B7- ja L7-seosteräksestä sekä tavallisesta hiiliteräksestä 8.8, kattavat suurimman osan siitä, mitä jäykistyspaketti tarvitsee; muuttuja on yleensä leikkauspituus ja pinnan viimeistely eikä itse materiaali.
 Grade 8.8 hiiliteräksinen täyskierretanko M16×300 tavallinen hiiliteräksestä valmistettu 8,8-laatuinen jäykistetanko, galvanoitu tai musta viimeistely; varastopituudet sopivat jäykistyspakkauksiin, joissa leikkauspituus ja viimeistely vaihtelevat. Näytä tuote →
Ensimmäisenä päivänä oikein koottu ja kiristetty tukitanko voi olla kuormittamaton vielä kahden vuoden kuluttua. Tarkistukset ovat yksinkertaisia ja enimmäkseen visuaalisia.
Mikään näistä ei ole eksoottista suunnittelua. Jäykistystanko on yksinkertainen, tehokas, vain jännityselementti, ja se pysyy luotettavana, kun jännitysalue, sisäänottovara ja pinnoite on kaikki määritelty nimenomaisesti eikä päätelty luettelokuvasta. Ilmenevät viat juontavat lähes aina siihen, että yksi näistä kolmesta numerosta on jätetty myymälään.
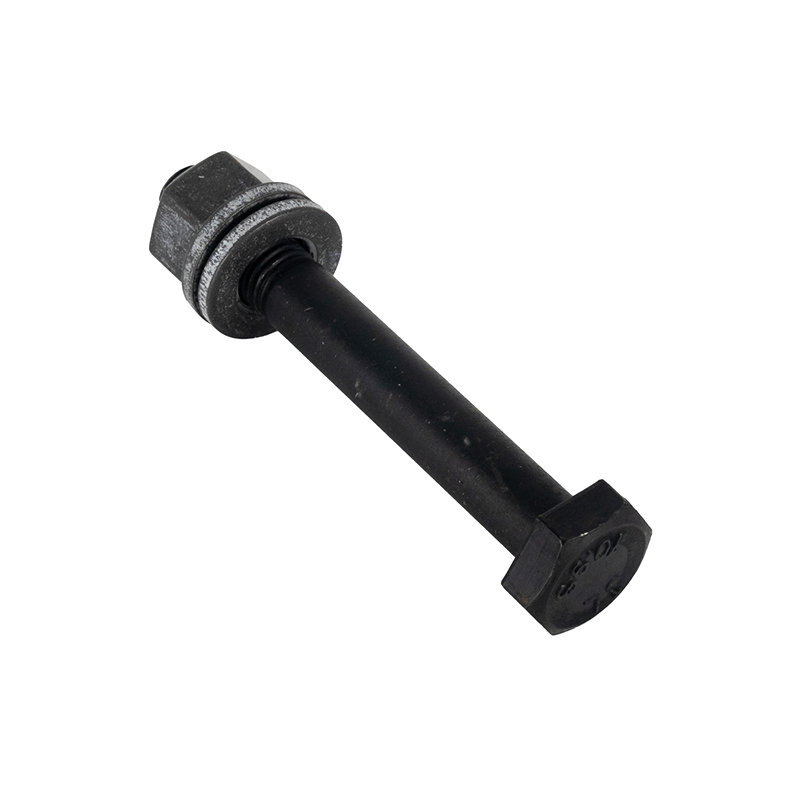 Teräsrakenne M20*120 sinkityt erittäin lujat pultit
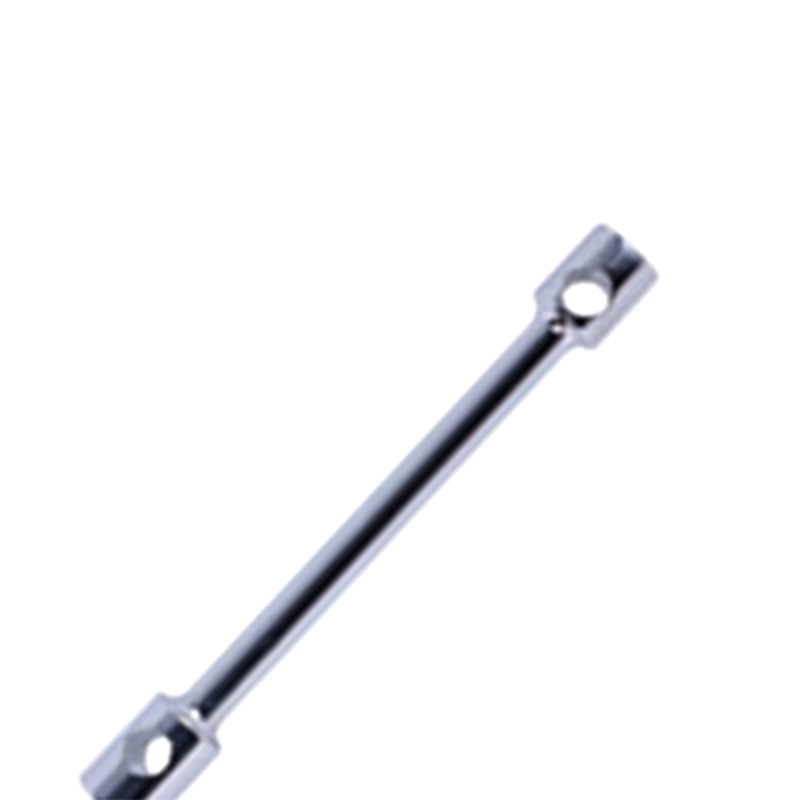 Universaali sinkitty suorakahvainen pyörän jakoavain
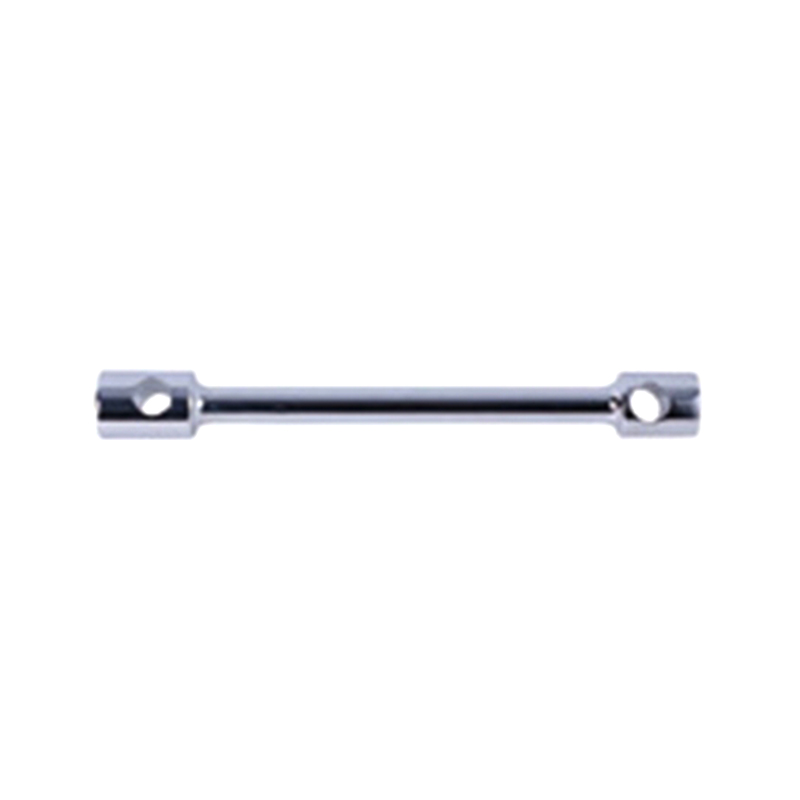 10*75*2 kaksipäinen suorakahvainen jakoavain
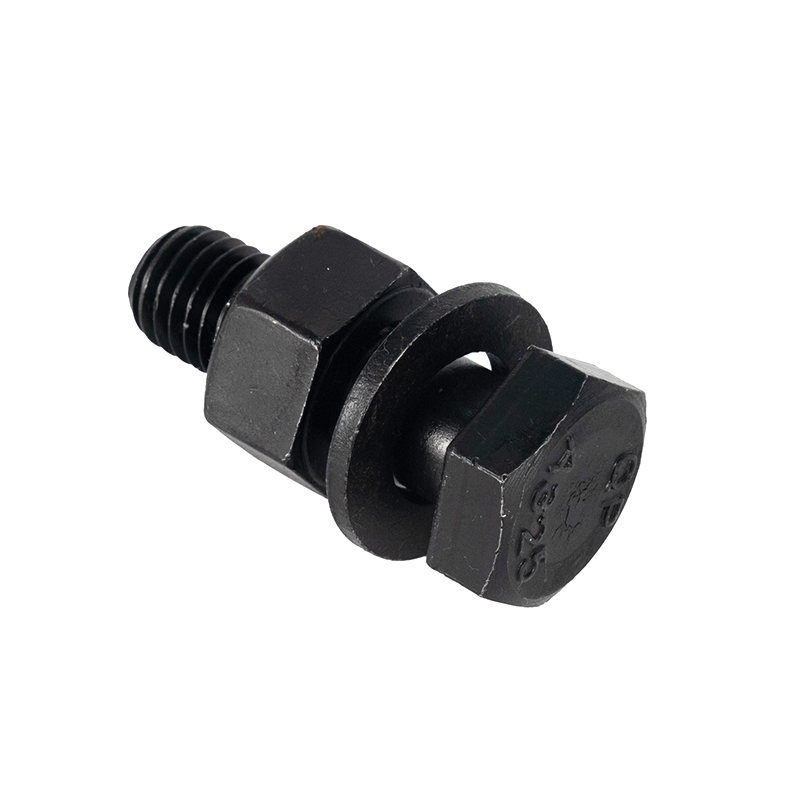 M12*40 hiiliteräksen mustat lujat pultit
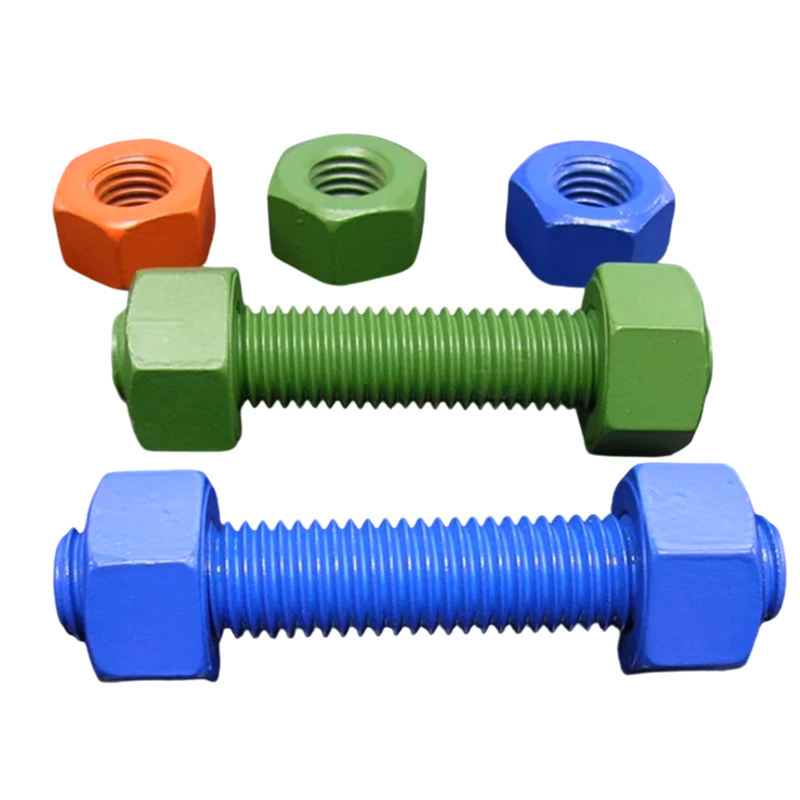 Seosteräs M27*300 PTFE / Dacromet-pinnoite B7 kierretankojen nastat
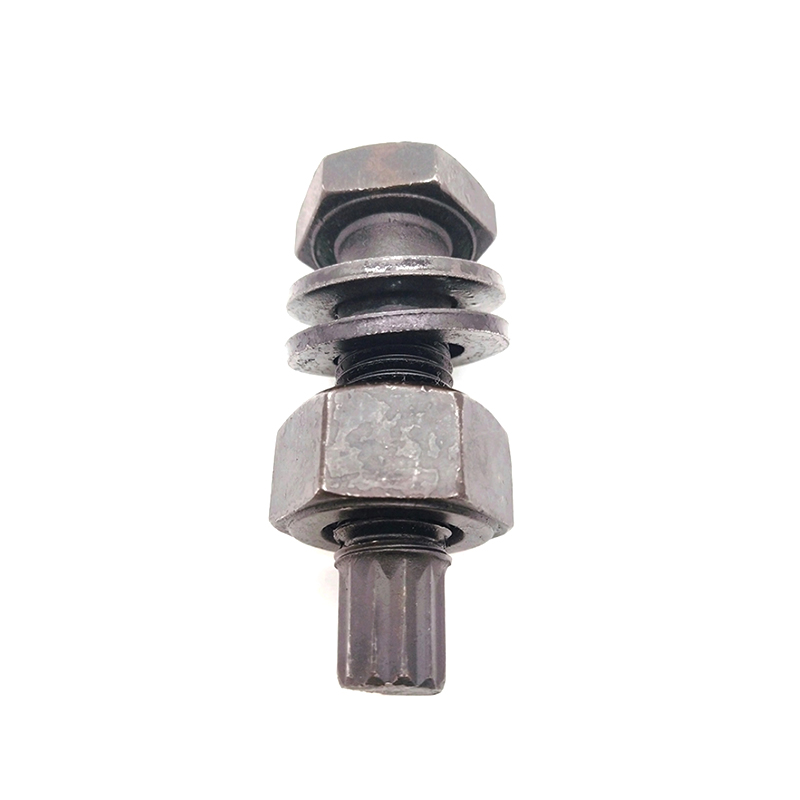 M24*200 metalliseosteräksen korkealujuuspultit teräsrakenteisiin
 Yhteystiedot
 Osoite